|
รายละเอียดสินค้า:
การชำระเงิน:
|
| สกรู_ฮีตติ้ง_โซน: | 4 โซน | สกรู_ฮีทติ้ง_พาวเวอร์: | 15.85 กิโลวัตต์ |
|---|---|---|---|
| head_heating_โซน: | 3 โซน | head_heating_power: | 10 กิโลวัตต์ |
| plasticizing_capacity_hdpe: | 90 กก./ชม | max_product_volume: | 10 ลิตร |
| เน้น: | เครื่องเป่าขึ้นรูป HDPE ขนาด 10 ลิตร,เครื่องจักรขึ้นรูปแบบรีด 90 กก./ชม.,เครื่องเป่าขึ้นรูปพร้อมระบบทำความร้อนสกรู 4 โซน |
||
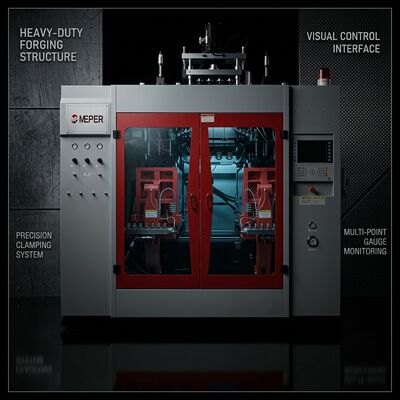
ข้อบกพร่องบนพื้นผิวของขวดที่ผลิตด้วยการเป่าลมเกือบทั้งหมดเกิดจากปัญหาอุณหภูมิ เส้นการไหล (flow lines) หนังฉลาม (sharkskin) ที่พาริซอน (parison) จุดด่าง (dull patches) และรอยเชื่อมที่มองเห็นได้ที่รอยปิด (pinch-off) ล้วนมีสาเหตุมาจากเนื้อหลอมเหลวที่ไม่สม่ำเสมอหรือหัวฉีดที่มีอุณหภูมิไม่ถูกต้อง เครื่องจักร HDPE ขนาด 10 ลิตรนี้ได้รับการออกแบบโดยเน้นการควบคุมอุณหภูมิมากกว่าตัวเลขผลผลิตหลักเพียงอย่างเดียว: สี่โซนของลำกล้องที่กำลังไฟรวม 15.85 กิโลวัตต์ และสามโซนอิสระของหัวฉีดที่กำลังไฟ 10 กิโลวัตต์ พร้อมพัดลมระบายความร้อนสกรูขนาด 0.28 กิโลวัตต์ เพื่อรักษาอุณหภูมิของช่องป้อนให้คงที่
เหตุผลที่การแบ่งโซนมีความสำคัญ: ส่วนป้อน ส่วนอัด และส่วนวัดของสกรูขนาด 80 มม. อัตราส่วน 24:1 แต่ละส่วนมีหน้าที่แตกต่างกัน และการบังคับให้ใช้จุดตั้งค่าเดียวหมายถึงการประนีประนอมอย่างใดอย่างหนึ่งเพื่อตอบสนองอีกอย่างหนึ่ง ด้วยสี่โซน ส่วนป้อนจะทำงานที่อุณหภูมิเย็นพอที่จะหลีกเลี่ยงการจับตัวเป็นก้อน (bridging) ส่วนอัดจะให้ความร้อนจากการเฉือนที่ควบคุมได้ และส่วนวัดจะถูกปรับเพื่อส่งมอบอุณหภูมิเนื้อหลอมเหลวที่แม่นยำตามที่พาริซอนต้องการ
คุณสมบัติการควบคุมอุณหภูมิ| พารามิเตอร์ | ข้อมูลจำเพาะ |
|---|---|
| โซนทำความร้อนสกรู | 4 โซน |
| กำลังไฟทำความร้อนสกรู | 15.85 กิโลวัตต์ |
| กำลังไฟพัดลมระบายความร้อนสกรู | 0.28 กิโลวัตต์ |
| โซนทำความร้อนหัวฉีด | 3 โซน |
| กำลังไฟทำความร้อนหัวฉีด | 10 กิโลวัตต์ |
| กำลังการผลิตพลาสติก (HDPE) | 90 กก./ชม. |
| เส้นผ่านศูนย์กลางสกรู | 80 มม. |
| อัตราส่วน L/D ของสกรู | 24:1 |
| ปริมาตรผลิตภัณฑ์สูงสุด | 10 ลิตร |
| กำลังไฟเครื่องจักรทั้งหมด | 80 กิโลวัตต์ |
เมื่อขวดแสดงเส้นการไหลในแนวตั้งตามลำตัว สาเหตุทั่วไปคือโซนวัดที่เย็นเกินไป: เนื้อหลอมเหลวเข้าสู่หัวฉีดพร้อมหน่วยความจำยืดหยุ่น และพื้นผิวพาริซอนจะยืดออกไม่สม่ำเสมอขณะที่มันตกลงมา การเพิ่มอุณหภูมิโซนลำกล้องสุดท้ายขึ้น 2-5 องศา โดยที่อุณหภูมิหัวฉีดคงที่ มักจะแก้ไขปัญหานี้ได้โดยไม่ต้องแตะต้องส่วนอื่นใด
จุดด่างหรือสีทึบชี้ไปในทิศทางตรงกันข้าม คือหัวฉีดที่เย็นเกินไปเมื่อเทียบกับเนื้อหลอมเหลว ทำให้เกิดการก่อตัวของผิวหนังก่อนเวลาอันควรที่ปากหัวฉีด เนื่องจากหัวฉีดมีสามโซนทำความร้อนแยกกัน จึงสามารถแก้ไขปัญหานี้ได้อย่างอิสระ แทนที่จะทำให้ลำกล้องทั้งหมดร้อนเกินไปและทำให้เรซินเสื่อมสภาพในกระบวนการ การแยกส่วนนี้คือความแตกต่างในทางปฏิบัติระหว่างเครื่องจักรที่มีการควบคุมโซนและเครื่องจักรที่มีวงจรควบคุมอุณหภูมิเดียว
คำถามที่พบบ่อยเครื่องจักร HDPE ขนาด 10 ลิตรต้องการโซนทำความร้อนกี่โซนจริงๆ?
สี่โซนลำกล้องบวกสามโซนหัวฉีดคือการกำหนดค่าที่เราแนะนำสำหรับการผลิตขนาด 1 ถึง 10 ลิตรที่หลากหลาย โซนที่น้อยลงจะบังคับให้เกิดการประนีประนอมระหว่างส่วนป้อน ส่วนอัด และส่วนวัด ซึ่งจะแสดงออกมาเป็นน้ำหนักพาริซอนที่ไม่สม่ำเสมอและข้อบกพร่องบนพื้นผิวสำหรับชิ้นงานที่ต้องการความแม่นยำสูง
เหตุใดหัวฉีดจึงต้องการการควบคุมอุณหภูมิแยกต่างหาก?
หัวฉีดมีปริมาตรเนื้อหลอมเหลวที่เล็กกว่าและพื้นที่ผิวที่ใหญ่กว่าลำกล้องมาก ดังนั้นโปรไฟล์การสูญเสียความร้อนจึงแตกต่างกันอย่างสิ้นเชิง โซนแยกต่างหากจะรักษาอุณหภูมิปากหัวฉีดให้อยู่ในระดับที่ให้พื้นผิวที่สะอาด แม้ว่าลำกล้องจะทำงานที่อุณหภูมิสูงขึ้นเพื่อการกระจายตัว
ฉันคาดหวังความเสถียรของผลผลิตได้มากน้อยเพียงใดตลอดการทำงานกะ?
เมื่อช่องป้อนเย็นและโซนอยู่ในสภาวะคงที่ การเปลี่ยนแปลงน้ำหนักพาริซอนตลอดกะจะน้อยพอที่ผู้ปฏิบัติงานไม่ต้องปรับโปรแกรมเมอร์ทุกชั่วโมง ความเสถียรนี้คือสิ่งที่ทำให้การควบคุมน้ำหนักอัตโนมัติสามารถใช้งานได้หากคุณเพิ่มเข้าไปในภายหลัง
ผู้ติดต่อ: Levi.Li
โทร: 86-13396686968
แฟกซ์: 86-574-81688011